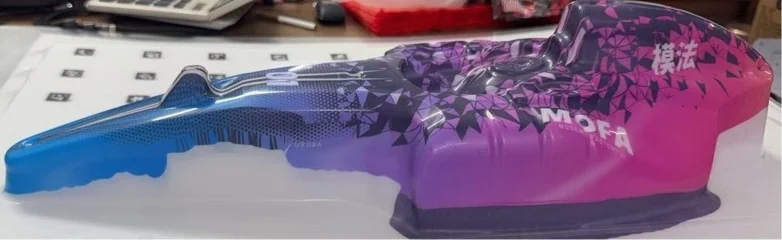

片材一拉伸,
图案就跑位。
片材加热变软、吸到模具上,每一处拉伸得都不一样。平片上印得再准,吸完图案也会偏。补偿稿先把偏差算出来,反过来改好再印。
五步,出补偿稿。
工厂只要吸一张定位稿、拍一组照片,剩下的交给 AI。
- 01
定位稿
印上定位稿:散点加 32 个定位码。
- 02
吸塑
和正式生产同料、同机器。
- 03
拍照
拍照定位台自动拍 48 张;手机拍 20–30 张也行。
- 04
AI 算拉伸
认出每一个点,算出每一处拉伸多少。
- 05
补偿稿 + 效果预测
出补偿稿,预测每个穴位吸完的样子。
一张定位稿,
量出每一处拉伸。
整套方法的核心:随机散点铺满整张,加 32 个 ArUco 定位码。吸完拍照,AI 认出每个点,就知道每处拉伸多少。
- 尺寸
- 530 × 740 mm
- 定位码
- 32 个 ArUco
- 散点
- 随机铺满整张
- 排位
- 一出四 · ABCD
 ABCD
核心硬件:
AI 拍照定位台。
我们自己设计:定位圆盘放在电动转盘上,两台相机一低一高,转一圈自动拍 48 张,约 2 分钟。AI 靠定位码找准每个点。

 相机 B · 高位
 定位圆盘 · Ø1000 mm
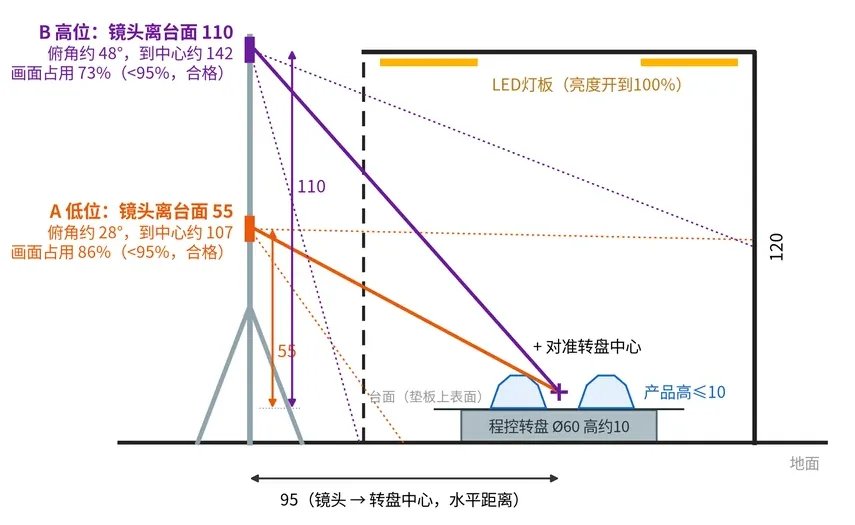
拍一圈,约 2 分钟。
- 放上定位稿吸好的定位稿放在定位圆盘中间
- 转一圈电动转盘每 15° 停一次,共 24 次
- 两台相机各拍一张每停一次,高低各拍一张
- AI 算出拉伸找准每个点,算出每一处怎么拉伸
没有拍照定位台?
手机也能拍。
用普通手机,按下面几条拍 20–30 张,上传原图就行。
- 整张拍全,四个角的定位码都在画面里
- 绕着片子拍两圈:一圈高,一圈低
- 用 1× 主摄,关掉闪光灯
- 上传原图,不要压缩
预测和实物,
逐点对比。
F1 车壳俯视:实拍、AI 预测、两张叠在一起、误差分布。差多少,按颜色标出来。
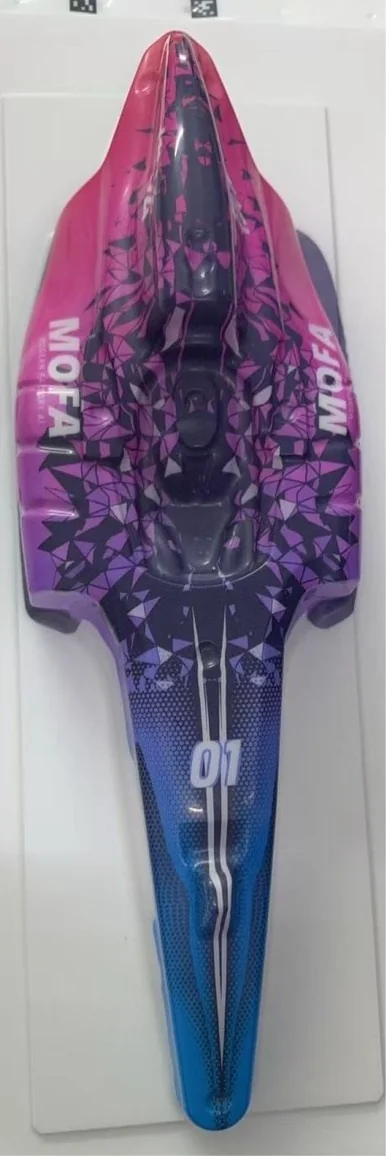
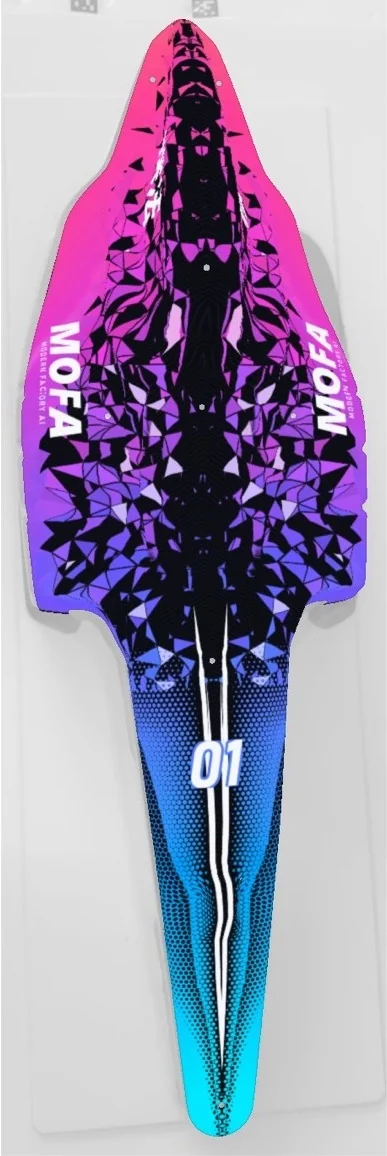
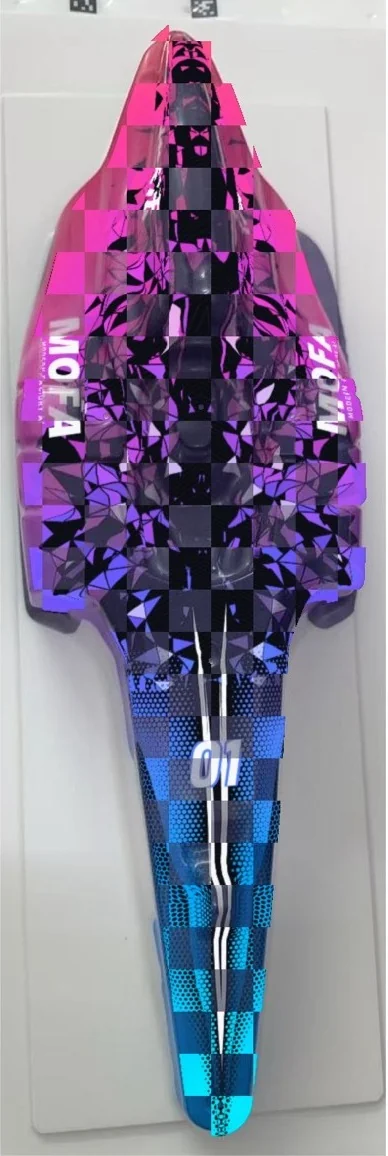
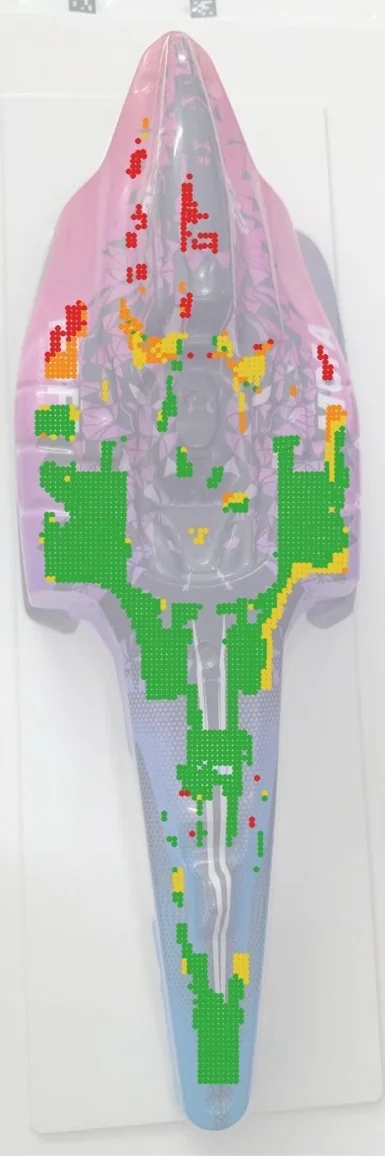
误差多少,
一眼看清。
- < 0.5 mm绿色
- 0.5–1 mm黄色
- 1–2 mm橙色
- > 2 mm红色
红色区域(大于 2 mm)还在改进。
- 印之前,先看每个穴位吸完的样子
- 补偿前后的位置误差,先估算出来
- 最后以实物打样为准
交给你的,
是能直接用的文件。
一出多,每个穴位单独补偿、单独预测。
- PDF补偿稿100% 原大
- PDF白墨底层可选,需要打白底时用
- TIF印刷文件CMYK 色彩,TIF 格式
- 每个穴位的效果预测印之前先看吸完的样子
- 补偿前后的误差估算预测值,以实物打样为准
在 3D 上设计图案,
出来就是印刷稿。
不用对着平面猜:在 5 张模板上画,AI 贴到 3D 车身上给你看,满意了直接出补偿稿。
-
01
在 5 张模板上画
顶、前、后和两侧。
-
02
自动贴到 3D 车身
每一面自动对位。
-
03
3D 预览和视频
印之前先转着看。
-
04
出补偿好的平面稿
拉伸已算好,直接印。
吸塑模:
AI 设计,3D 打印。
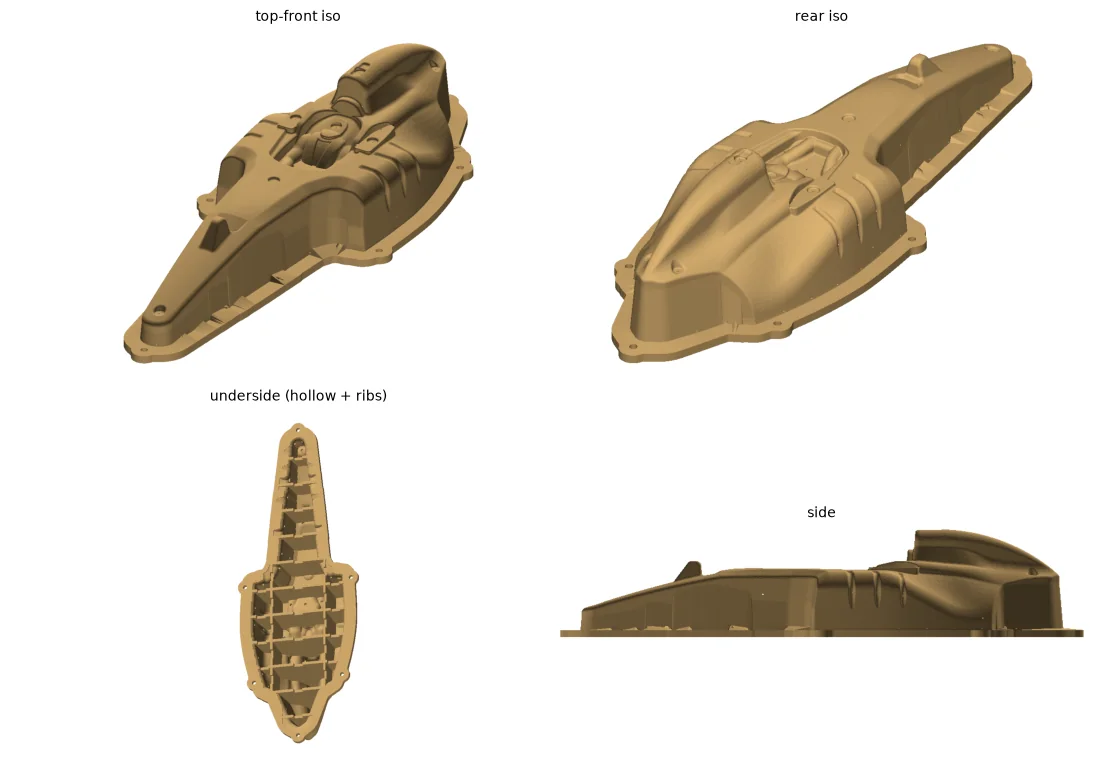
不用再等铜模、铝模。AI 自动加拔模角、布抽气孔、掏空加筋,用耐高温新材料直接打印。

 F1 车壳吸塑模 · 渲染图 · 长 37 cm
不用装软件,
微信点开就能用。
我们在微信里发一个链接,里面写好怎么拍。工厂在链接里传照片、留言,不用装 App。
- 发链接微信发给工厂,链接里有拍照说明
- 传照片、留言在网页里上传,有问题直接留言
- 换料换机,重新校准吸一张定位稿,拍一次照就行
示意:工厂在手机上打开的拍照上传页。
没有拍照定位台,能用吗?
能。用手机拍 20–30 张:整张片子拍全,四个角的定位码都在画面里,一圈高、一圈低,用 1× 主摄、不开闪光灯,上传原图。
一出四、一出六的片子怎么补偿?
每个穴位单独计算、单独补偿,吸完的样子也一个一个预测出来。
补偿稿多久能出?
照片传上来以后,大约半小时出补偿稿。
换了片材或机器参数,要重新做吗?
要重新校准一次:吸一张定位稿,拍一次照,就能接着出补偿稿。
交付哪些文件?
100% 原大的补偿稿 PDF,可选的白墨底层 PDF,CMYK TIF;另外有每个穴位的效果预测,以及补偿前后的位置误差估算。
预测有多准?
我们把实拍和预测逐点对比,误差按 0.5、1、2 mm 分四档上色。红色区域(大于 2 mm)还在改进。误差估算只是预测,以实物打样为准。
吸塑模也能做吗?
能。AI 设计模具,自动加拔模角、布抽气孔、背面掏空加筋,用耐 250°C 的树脂 3D 打印,1 天内做好,成本几百元。
把产品发给我们,
先看效果,再决定。
设计图、照片、样品、3D 文件都可以。说说你们做什么产品、卡在哪一步,我们用你的真实产品给你看。